Ein Teil ganz ohne Abweichung vom ursprünglichen Entwurf herzustellen, ist äußerst schwierig. Selbst wenn ein einzelnes Stück der Konstruktionsabsicht nahekommt, ist es fast unmöglich, in einer Serie jedes Mal exakt dieselben Maße zu treffen. Festlegen können Sie aber, wie weit ein gefertigtes Teil vom Entwurf abweichen darf, um noch angenommen zu werden. In der Fertigung wird dieser Annahmebereich durch Grenzen bestimmt, die Toleranzen heißen. Eine Toleranz ist die zulässige Abweichung zwischen dem Nennmaß (der ursprünglichen Konstruktionsabsicht) und dem Höchst- und Mindestwert, bei denen die Konstruktion noch funktioniert; einfach gesagt, eine kontrollierte Fehlerspanne.
Angenommen, Sie spezifizieren einen massiven Rundstab von 100 mm Länge und Ø50 mm, der in eine Bohrung eines anderen Teils passen muss. Sie bestellen 200 dieser Stäbe mit Ø50 mm, und bei der Lieferung stellen Sie fest, dass nicht alle Ø50 mm messen: Sie finden Werte wie Ø53 mm, Ø47 mm, Ø51 mm und Ø49 mm, mit großer Streuung. Auch die Länge schwankt, und bei genauem Hinsehen sind die Stäbe nicht perfekt rund. Können Sie sie noch verwenden? Wenn nicht, können Sie sie zurückweisen und den Lieferanten bitten, sie kostenlos neu zu fertigen? Wie nah an Ø50 mm müssen sie wirklich sein?
ISO 2768-1
ISO 2768 Tabelle: Toleranzen je Klasse
Steht im Schriftfeld „ISO 2768-m“, gilt Klasse m für jedes Längenmaß ohne eigene Toleranz. Kurz gesagt: Für die meisten gefrästen und gedrehten Teile ist Klasse m (mittel) die übliche Wahl. Wählen Sie die Klasse:
| Nennmaß (mm) | f | m | c | v |
|---|---|---|---|---|
| 0,5 bis 3 | ±0,05 | ±0,1 | ±0,2 | n.v.t. |
| 3 bis 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| 6 bis 30 | ±0,1 | ±0,2 | ±0,5 | ±1 |
| 30 bis 120 | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
| 120 bis 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
| 400 bis 1000 | ±0,3 | ±0,8 | ±2 | ±4 |
| 1000 bis 2000 | ±0,5 | ±1,2 | ±3 | ±6 |
| 2000 bis 4000 | n.v.t. | ±2 | ±4 | ±8 |
Beispiel: Ein Maß von 25 mm in Klasse m hat ±0,2 mm, also 24,8 bis 25,2 mm. Klasse f bedeutet mehr Messaufwand und Ausschuss; c und v verwenden Sie nur, wo das Maß nicht funktionsrelevant ist.
Was ISO 2768 nicht regelt
- Passungen und Lagersitze: dafür schreiben Sie eine Toleranz nach ISO 286 vor, etwa H7 oder g6, siehe Passungen.
- Form und Lage: Geradheit, Ebenheit, Rechtwinkligkeit, Symmetrie und Lauf fielen unter ISO 2768-2 (Klassen H, K, L). Dieser Teil wurde 2021 zurückgezogen und durch ISO 22081 ersetzt; tragen Sie enge Form- und Lagetoleranzen in einen Toleranzrahmen ein.
- Oberflächenrauheit: wird gesondert mit Ra oder Rz vorgeschrieben, siehe Rauheit.
ISO 2768: eine internationale Norm
Es gibt eine internationale Norm, die nicht nur hilft, diese Fragen zu beantworten, sondern auch Unstimmigkeiten auf ein Minimum reduziert und dabei die Fertigungskosten berücksichtigt. Weil sie von einem internationalen Gremium erarbeitet wurde, arbeiten Sie nach denselben Regeln wie Unternehmen weltweit, sodass es keine Missverständnisse gibt. Diese Norm ist ISO 2768.
Um den Inhalt der Norm zu erklären, verwenden wir ein echtes technisches Beispiel. Abbildung 1 zeigt einen Fahrzeugmotor mit einem Klimakompressor. Im Mittelpunkt steht das Teil, das den Kompressor trägt und mit dem Motor verbindet; wir nennen es die „Kompressorbasis“. Wir beginnen mit einem Prototyp aus Aluminium, der anschließend zerspant und gebohrt wurde.
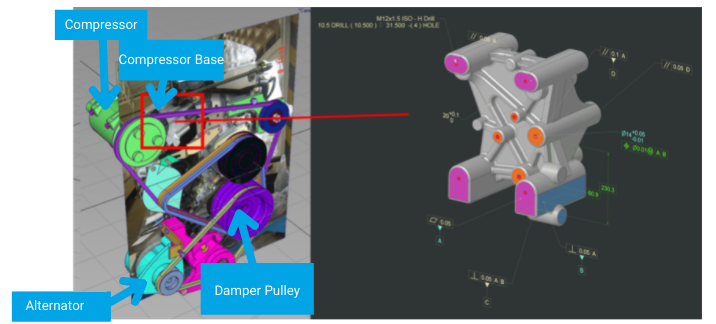
Abbildung 1: Beispiel Prototyp einer Kompressorbasis
Sobald ein 3D-Modell mit Nennmaßen definiert ist, wird im nächsten Schritt festgelegt, welche Merkmale enge Toleranzen brauchen und welche stärker abweichen dürfen, damit diese Anforderungen auf der 2D-Fertigungszeichnung stehen. Der Grund für unterschiedliche Toleranzstufen ist einfach: Brauchen alle Maße enge Toleranzen, steigen die Kosten des Teils stark, durch anspruchsvollere Werkzeuge und Spannmittel, höhere Anforderungen an den Bediener sowie Ausschuss und Nacharbeit. Auch die Lieferzeit wächst, weil jedes Teil der Serie bei jedem Maß streng geprüft werden muss, und wie dieses Beispiel zeigt, haben manche Bauteile komplexe zusammengesetzte Geometrien, die sich nicht leicht messen lassen.
Fragen Sie sich bei der Konstruktion eines Teils, welche Hauptfunktion jedes Merkmal hat. Manche Maße sind kritisch, weil sie mit anderen Teilen fluchten müssen; ihre Fehlerspanne muss also kontrolliert werden. Andere Merkmale haben Maße und Positionen, die weniger kritisch sind und in der Fertigung flexibler sein können. Wie zu erwarten, ist es eine Abwägung zwischen Genauigkeit und Kosten.
Für unsere Kompressorbasis zeigt Abbildung 2, welche Merkmale wirklich eine enge Toleranz brauchen und welche stärker schwanken dürfen. Die gezeigte Einteilung ist ein Beispiel und kann bei anderen Konstruktionen anders ausfallen. Es liegt an Ihnen, die richtige Einteilung aus der Funktion Ihres Produkts abzuleiten. In unserem Fall müssen die Bohrungen zur Verbindung mit dem Motorblock und mit dem Kompressor fluchten und richtig positioniert sein; ihre Toleranz liegt daher in der Klasse fein (siehe #1 und #2 in Abbildung 2). Auch die Kontaktflächen zwischen den Bauteilen sind für die Ausrichtung wichtig (#3 und #4), in diesem Beispiel reichte aber eine mittlere Toleranz, weil eine feinere bearbeitete Oberfläche als die vom Lieferanten gelieferte die Ausrichtung nicht genug verbesserte, um die Mehrkosten zu rechtfertigen. Die Rippen dagegen sollen die Festigkeit erhöhen; ihre Wandstärke kann daher als zulässiger Mindestwert mit einer weiteren Toleranz definiert werden, solange die Untergrenze eingehalten wird (#5, grobe Toleranz). Der Grundkörper der Basis erhielt eine sehr grobe Toleranz (#6), und schließlich definieren wir Bezugsflächen, von denen aus die übrigen Maße bestimmt werden (#7, feine Toleranz, da von diesen Flächen aus bemaßt wird). Bei anderen Konstruktionen können Merkmale wie Rippen, Rundungen und Fasen je nach Funktion entscheidend sein.
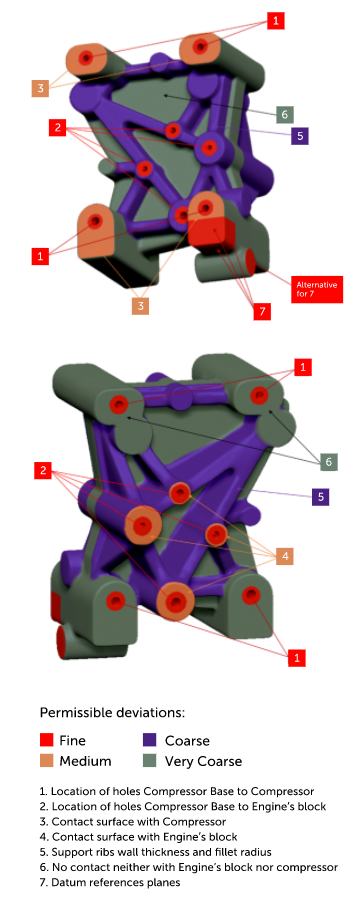
Abbildung 2: Beispiel Genauigkeitsanforderungen an eine Kompressorbasis
ISO 2768 besteht aus zwei Teilen, und beide vereinfachen Zeichnungen, indem sie Genauigkeitsstufen als allgemeine Regeln festlegen:
- Allgemeintoleranzen für Längen- und Winkelmaße (Teil 1), mit den Genauigkeitsstufen f fein, m mittel, c grob, v sehr grob
- Geometrische Toleranzen für Formelemente (Teil 2), mit den Toleranzklassen H, K und L
Eine 2D-Fertigungszeichnung kann zum Beispiel mit ISO 2768-mK angegeben werden. Das bedeutet, dass sie als allgemeine Regel die Toleranzbereiche für „mittel“ aus Teil 1 und die Toleranzklasse „K“ aus Teil 2 einhalten muss. Mit der Angabe ISO 2768 vereinfachen Sie die Zeichnung und müssen nicht für jedes Maß und Merkmal eine Toleranz eintragen. Wir sprechen von einer allgemeinen Regel, weil es Ausnahmen geben kann, wenn ein Maß eine engere Toleranz braucht als ISO 2768 vorgibt. Das ist normal; prüfen Sie daher immer das Schriftfeld der Zeichnung auf Allgemeintoleranzen und achten Sie auf besondere Teilespezifikationen oder Projektanforderungen.
Beachten Sie, dass mehrere andere Normen mit ähnlichen Maßkonzepten arbeiten.
ISO 2768 Teil 1: Längen- und Winkelmaße
Tabelle 1 zeigt die Genauigkeitsstufen oder Toleranzklassen für Längenmaße. Eine Anwendung ist der Abstand zwischen den Bohrungen unserer Kompressorbasis (siehe Abbildung 3).
Tabelle 1: Toleranzklassen, Längenmaße
| Zulässige Abweichungen in mm | ||||
| Nennmaßbereich in mm | f (fein) | m (mittel) | c (grob) | v (sehr grob) |
| 0,5 bis 3 | ±0.05 | ±0.1 | ±0.2 | – |
| über 3 bis 6 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| über 6 bis 30 | ±0.1 | ±0.2 | ±0.5 | ±1.0 |
| über 30 bis 120 | ±0.15 | ±0.3 | ±0.8 | ±1.5 |
| über 120 bis 400 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
| über 400 bis 1000 | ±0.3 | ±0.8 | ±2.0 | ±4.0 |
| über 1000 bis 2000 | ±0.5 | ±1.2 | ±3.0 | ±6.0 |
| über 2000 bis 4000 | – | ±2.0 | ±4.0 | ±8.0 |
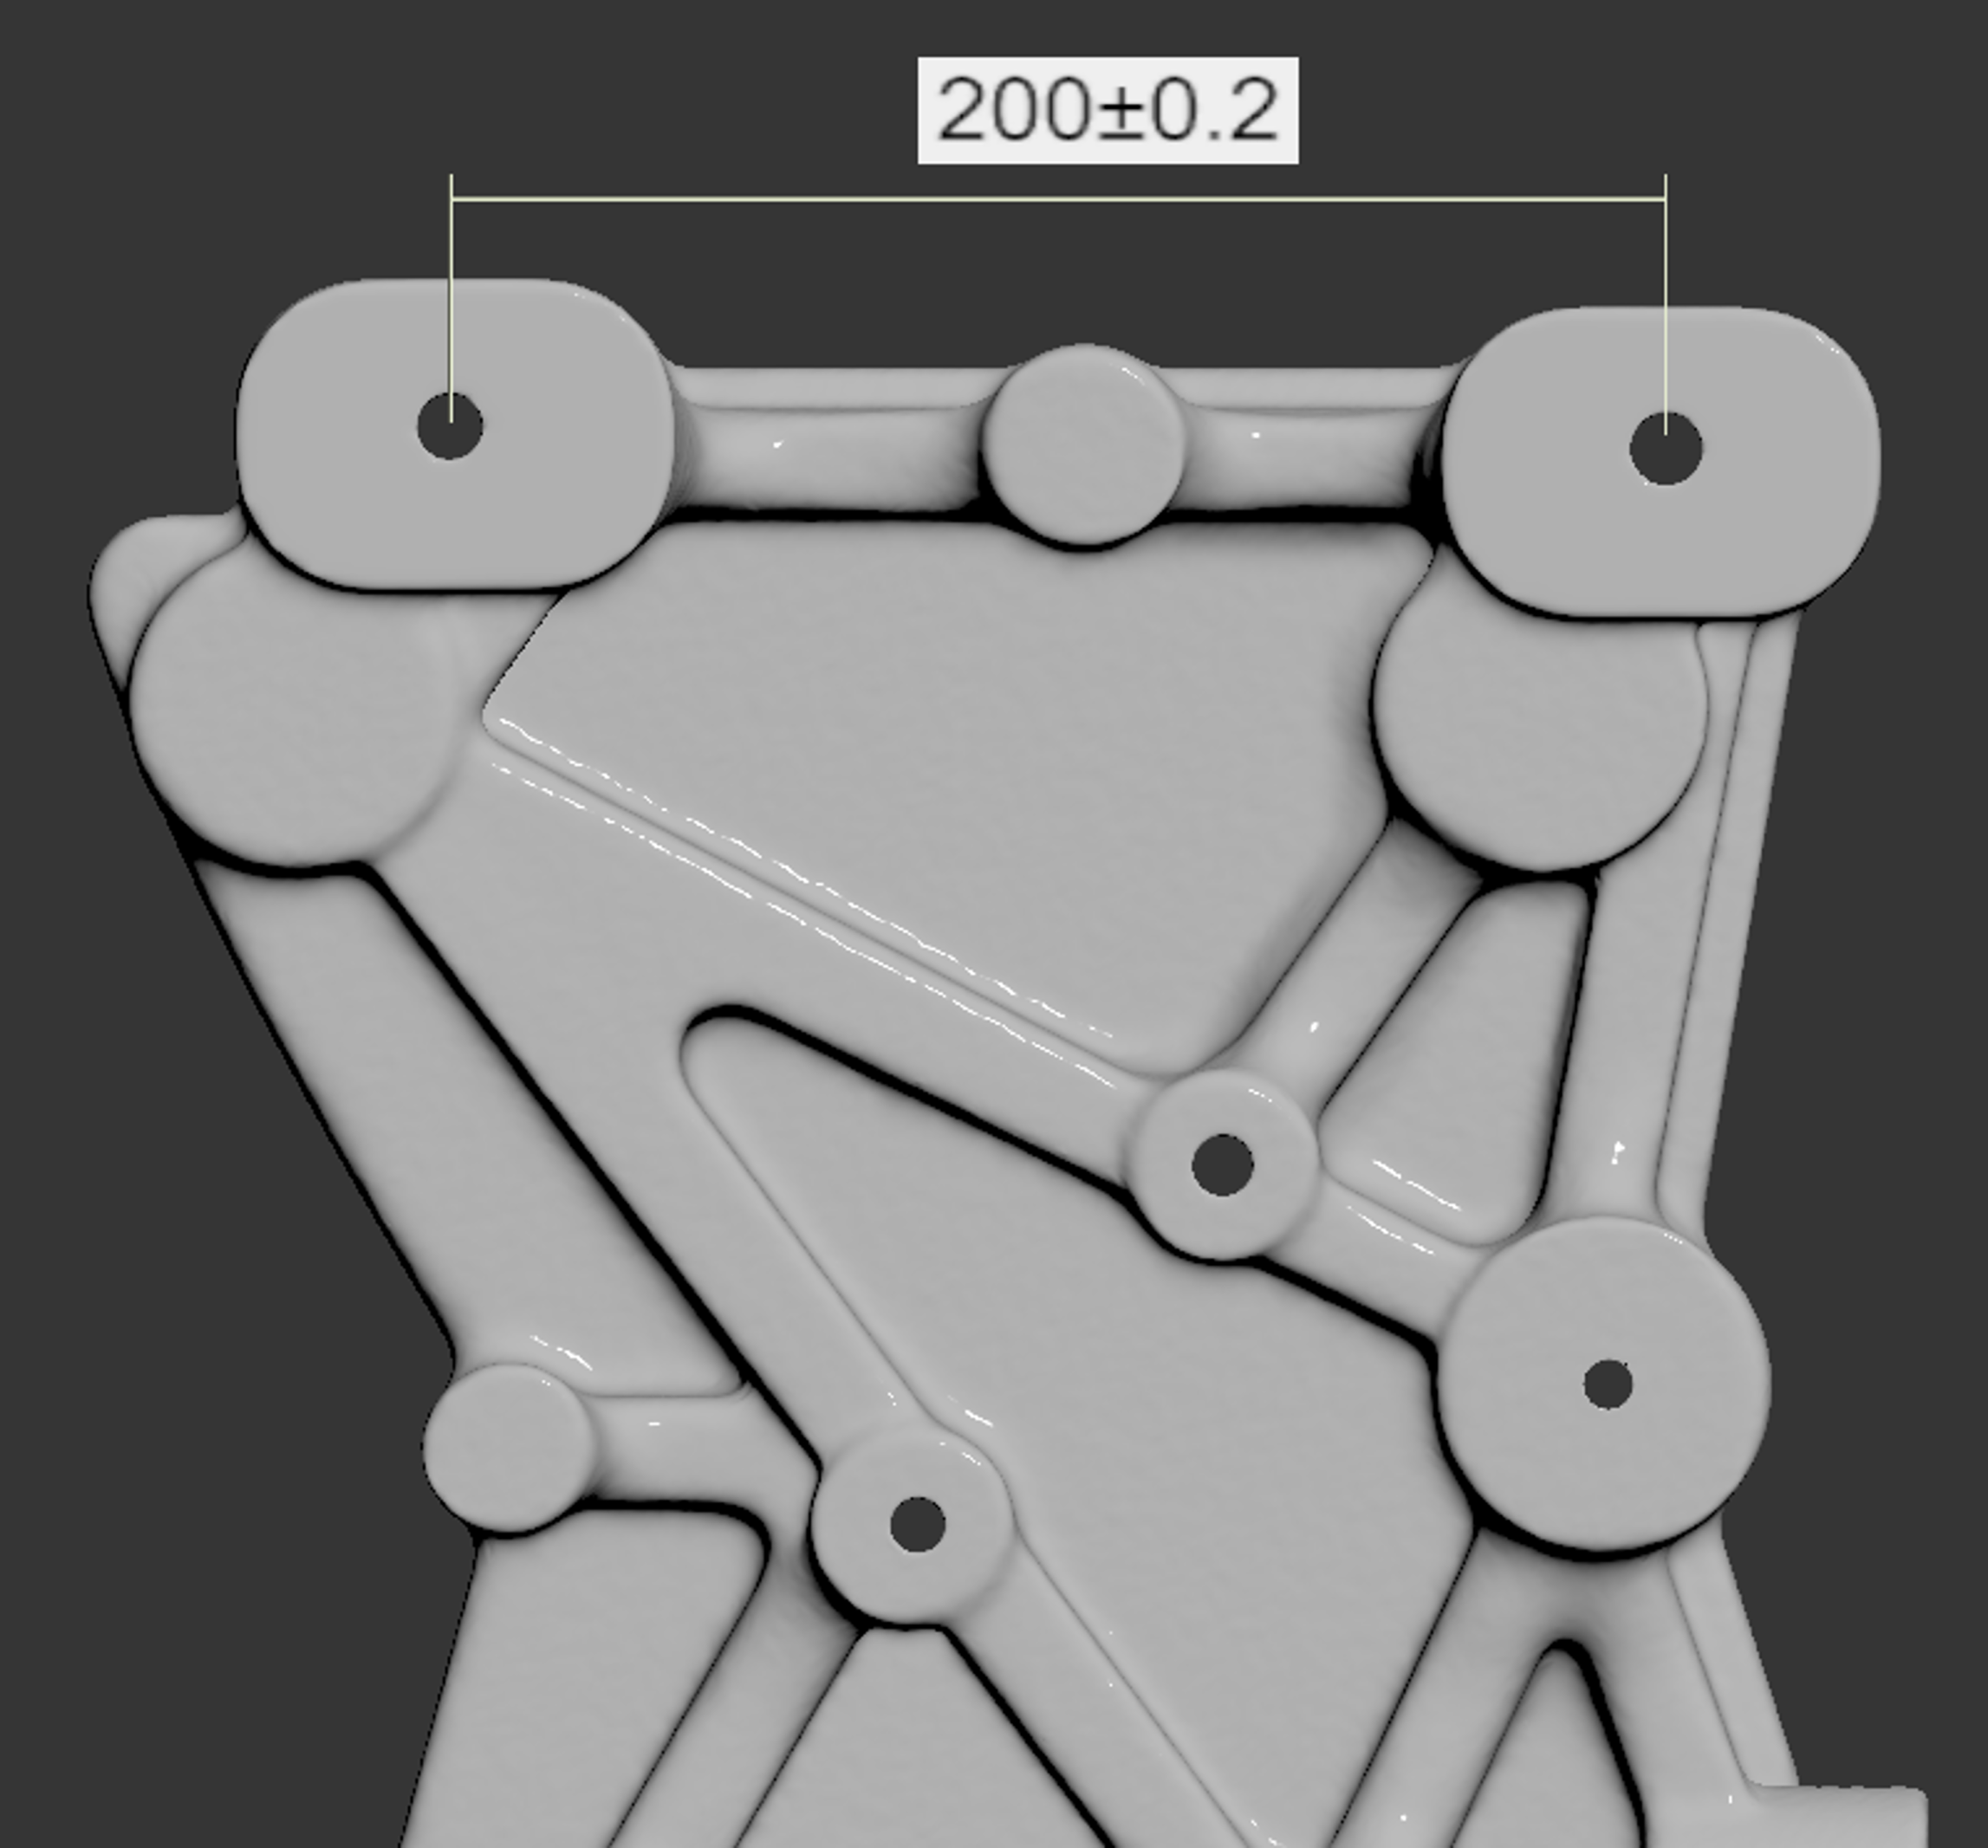
Abbildung 3: Beispiel eines Längenmaßes
Ebenso zeigt Tabelle 2 die Toleranzen für Außenradien und Fasen.
Tabelle 2: Toleranzklassen, Außenradien und Fasen
| Zulässige Abweichungen in mm | ||||
| Nennmaßbereich in mm | f (fein) | m (mittel) | c (grob) | v (sehr grob) |
| 0,5 bis 3 | ±0.2 | ±0.2 | ±0.4 | ±0.4 |
| über 3 bis 6 | ±0.5 | ±0.5 | ±1.0 | ±1.0 |
| über 6 | ±1.0 | ±1.0 | ±2.0 | ±2.0 |
Zum Abschluss von Teil 1 der ISO 2768 legt Tabelle 3 die Toleranzen für Winkelmaße fest. Die Einheiten in Tabelle 3 sind Grad und Minuten, wie bei einem Winkel zu erwarten. In Teil 2 definieren wir ein neues Konzept, die „Rechtwinkligkeit“, deren Einheit tatsächlich eine Länge (mm) ist, obwohl sie zwei Flächen in einem Winkel zueinander regelt.
Tabelle 3: Toleranzklassen, Winkelmaße
| Zulässige Abweichungen in mm | ||||
| Nennmaßbereich in mm | f (fein) | m (mittel) | c (grob) | v (sehr grob) |
| bis 10 | ±1º | ±1º | ±1º30′ | ±3º |
| über 10 bis 50 | ±0º30′ | ±0º30′ | ±1º | ±2º |
| über 50 bis 120 | ±0º20′ | ±0º20′ | ±0º30′ | ±1º |
| über 120 bis 400 | ±0º10′ | ±0º10′ | ±0º15′ | ±0º30′ |
| über 400 | ±0º5′ | ±0º5′ | ±0º10′ | ±0º20′ |
ISO 2768 Teil 2: Geometrische Toleranzen für Formelemente
Teil 2 legt drei Toleranzklassen fest: H, K und L. Sie sind nicht zu verwechseln mit den Toleranzklassen für Passungen und Spiel, die ebenfalls Buchstaben und Zahlen verwenden.
Wie in Teil 1 gibt es Nennmaßbereiche und Abweichungen, aber die Abweichungen werden anders definiert. Abbildung 4 zeigt ein Beispiel: Statt einer oberen und einer unteren Grenze definieren wir eine Zone zwischen zwei Bezügen (zum Beispiel parallelen Ebenen), und die gefertigte Fläche muss innerhalb dieser Zone liegen. Das klingt komplizierter, ist aber sinnvoll, sobald Sie ein Teil messen: Setzen Sie einen Messschieber an zwei raue Flächen, erhalten Sie wegen der Rauheit unterschiedliche Messwerte. Wir definieren Bezüge, die als Referenz für die Maße dienen und festlegen, wie viel Abweichung zulässig ist. Wie in Abbildung 2 gezeigt, haben wir für die Kompressorbasis drei rechtwinklige Ebenen gewählt (Bezüge A, B und C in Abbildung 1).
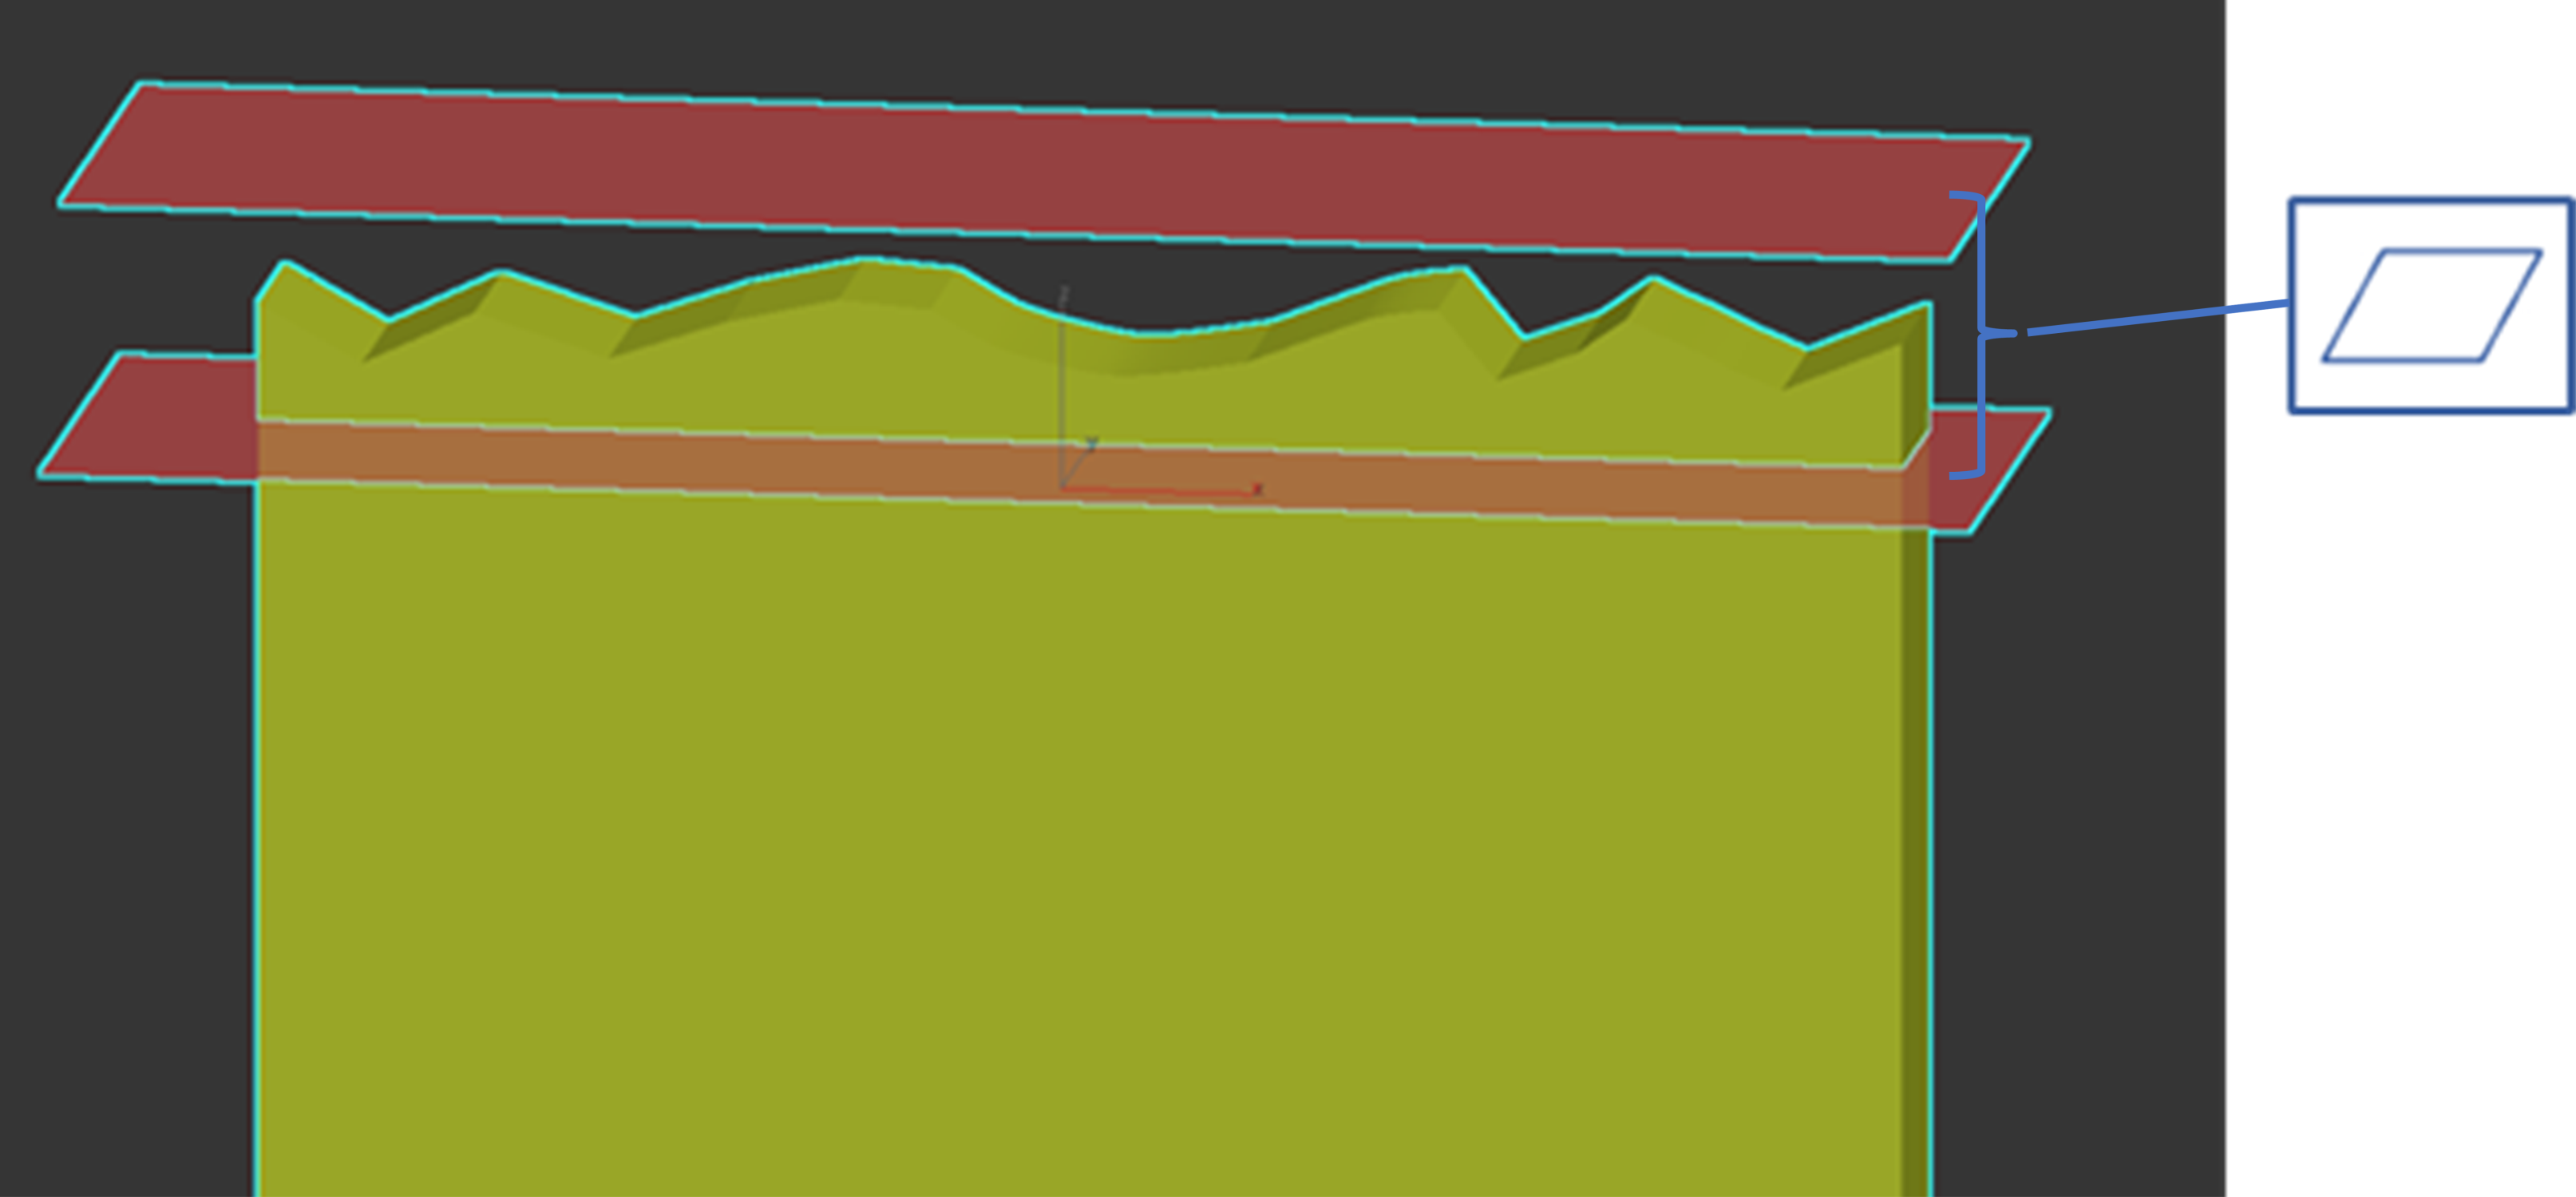
Abbildung 4: Beispiel einer geometrischen Toleranz
Tabelle 4 legt die Toleranzklassen für Ebenheit und Geradheit fest. Eine Fläche kann zu uneben sein. An unserer Kompressorbasis sind die Kontaktflächen zwischen Kompressor und Basis sowie zwischen Basis und Motor wichtig; ihre Ebenheit wird daher in der Zeichnung angegeben.
Die Geradheit legt fest, wie stark eine Fläche entlang einer bestimmten Linie auf dieser Fläche abweichen darf. Geradheit kann auch für die Achse eines Teils gelten, um festzulegen, wie viel Biegung oder Verdrehung zulässig ist.
Tabelle 4: Toleranzen für Geradheit und Ebenheit
| Zulässige Abweichungen in mm | |||
| Nennmaßbereich in mm | H | K | L |
| bis 10 | 0.02 | 0.05 | 0.1 |
| über 10 bis 30 | 0.05 | 0.1 | 0.2 |
| über 30 bis 100 | 0.1 | 0.2 | 0.4 |
| über 100 bis 300 | 0.2 | 0.4 | 0.8 |
| über 300 bis 1000 | 0.3 | 0.6 | 1.2 |
| über 1000 bis 3000 | 0.4 | 0.8 | 1.6 |

Abbildung 5: Beispiel Ebenheit an einer Kompressorbasis
Wie erwähnt, wird die Rechtwinkligkeit als Abstand in mm angegeben. Wie bei der Ebenheit definieren wir zwei Ebenen mit einem Abstand, der der zulässigen Abweichung aus Tabelle 5 entspricht. Der 90-Grad-Winkel wird indirekt geprüft, indem wir messen, ob die Fläche in der zulässigen Zone liegt (siehe Abbildung 6)
| Zulässige Abweichungen in mm | |||
| Nennmaßbereich in mm (kürzere Seite) | H | K | L |
| bis 100 | 0.2 | 0.4 | 0.6 |
| über 100 bis 300 | 0.3 | 0.6 | 1 |
| über 300 bis 1000 | 0.4 | 0.8 | 1.5 |
| über 1000 bis 3000 | 0.5 | 0.8 | 2 |
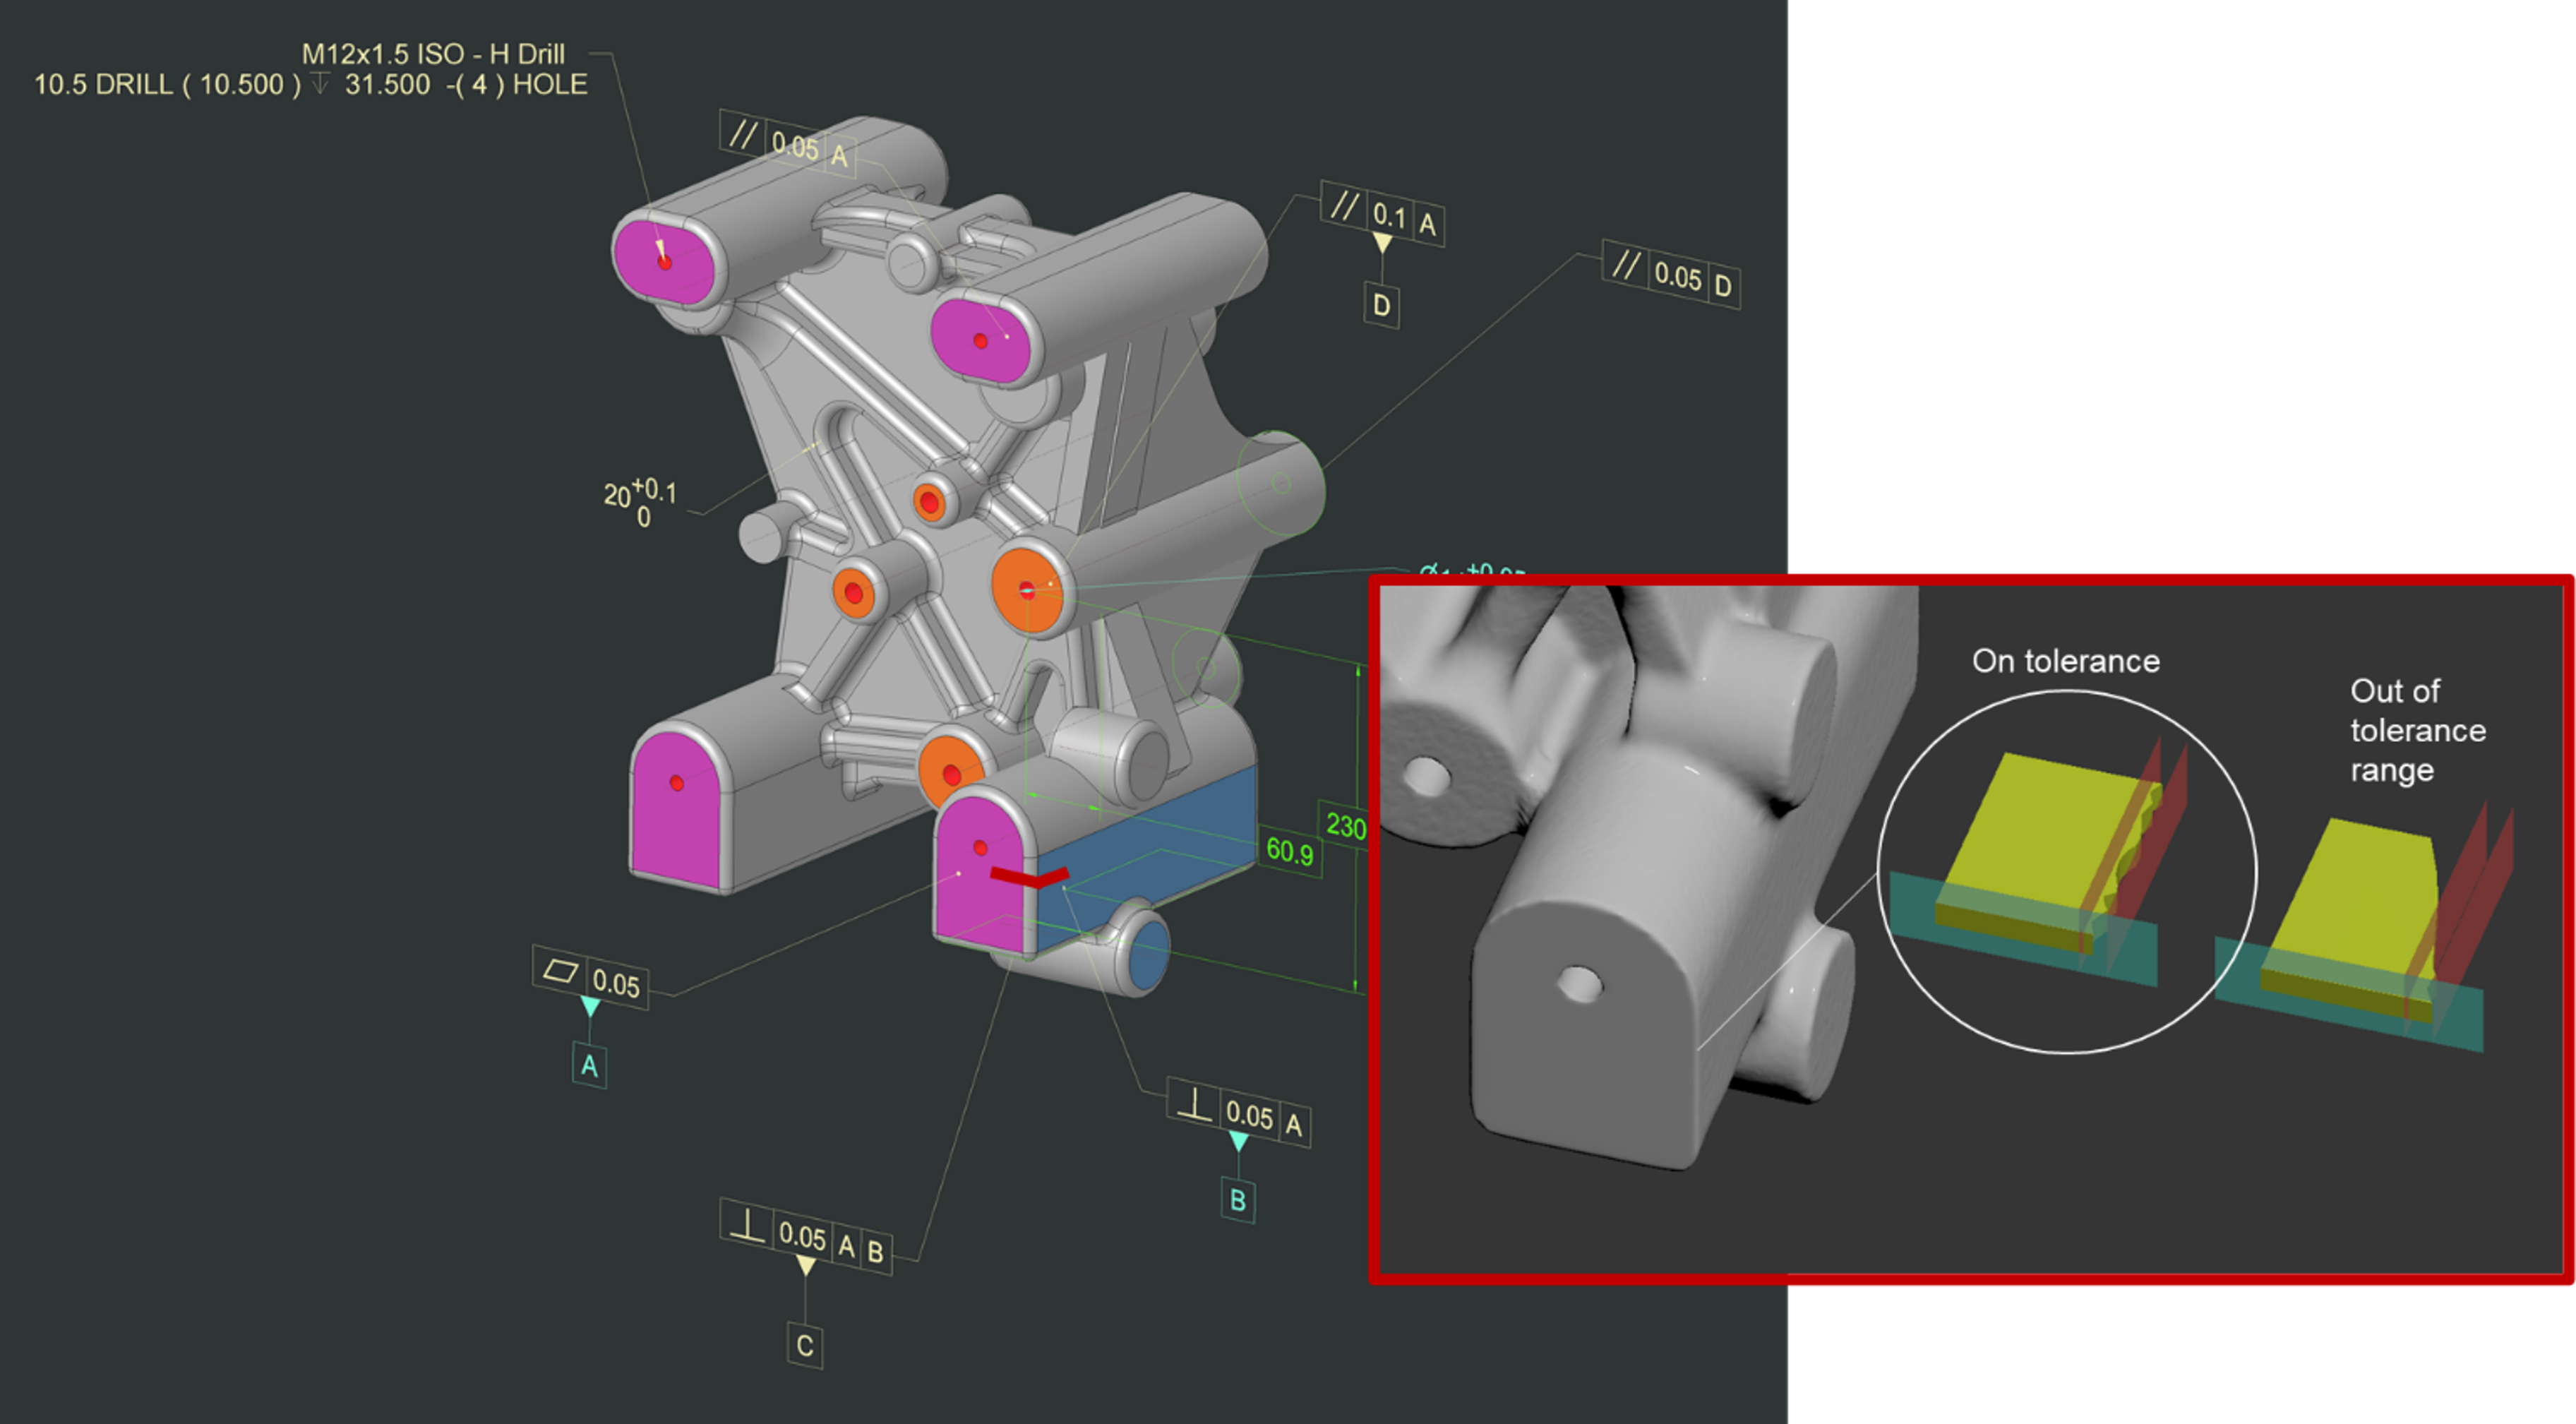
Abbildung 6: Beispiel Rechtwinkligkeit an einer Kompressorbasis. Eine Fläche, die zwischen den beiden roten Ebenen liegt, ist innerhalb der Toleranz rechtwinklig zur blauen Bezugsebene; liegt sie außerhalb der Toleranz, ist der Winkel zwischen Fläche und Bezug deutlicher zu sehen
Tabelle 6 zeigt die Symmetrietoleranzen: die zulässigen Abweichungen für zwei Formelemente eines Teils, die symmetrisch zu einer Bezugsebene liegen.
Tabelle 6: Symmetrietoleranzen
| Zulässige Abweichungen in mm | |||
| Nennmaßbereich in mm | H | K | L |
| bis 100 | 0.5 | 0.6 | 0.6 |
| über 100 bis 300 | 0.5 | 0.6 | 1 |
| über 300 bis 1000 | 0.5 | 0.8 | 1.5 |
| über 1000 bis 3000 | 0.5 | 1 | 2 |
Die letzte Tabelle von Teil 2 betrifft den Lauf: die gesamte Abweichung, die eine Fläche zeigen darf, wenn das Teil um eine Bezugsachse gedreht wird. Die markierte Fläche liegt innerhalb der Toleranz, obwohl sie nicht perfekt zylindrisch ist.
Tabelle 7: Lauftoleranzen
| Zulässige Abweichungen in mm | |||
| Rundlauf | H | K | L |
| – | 0.1 | 0.2 | 0.5 |
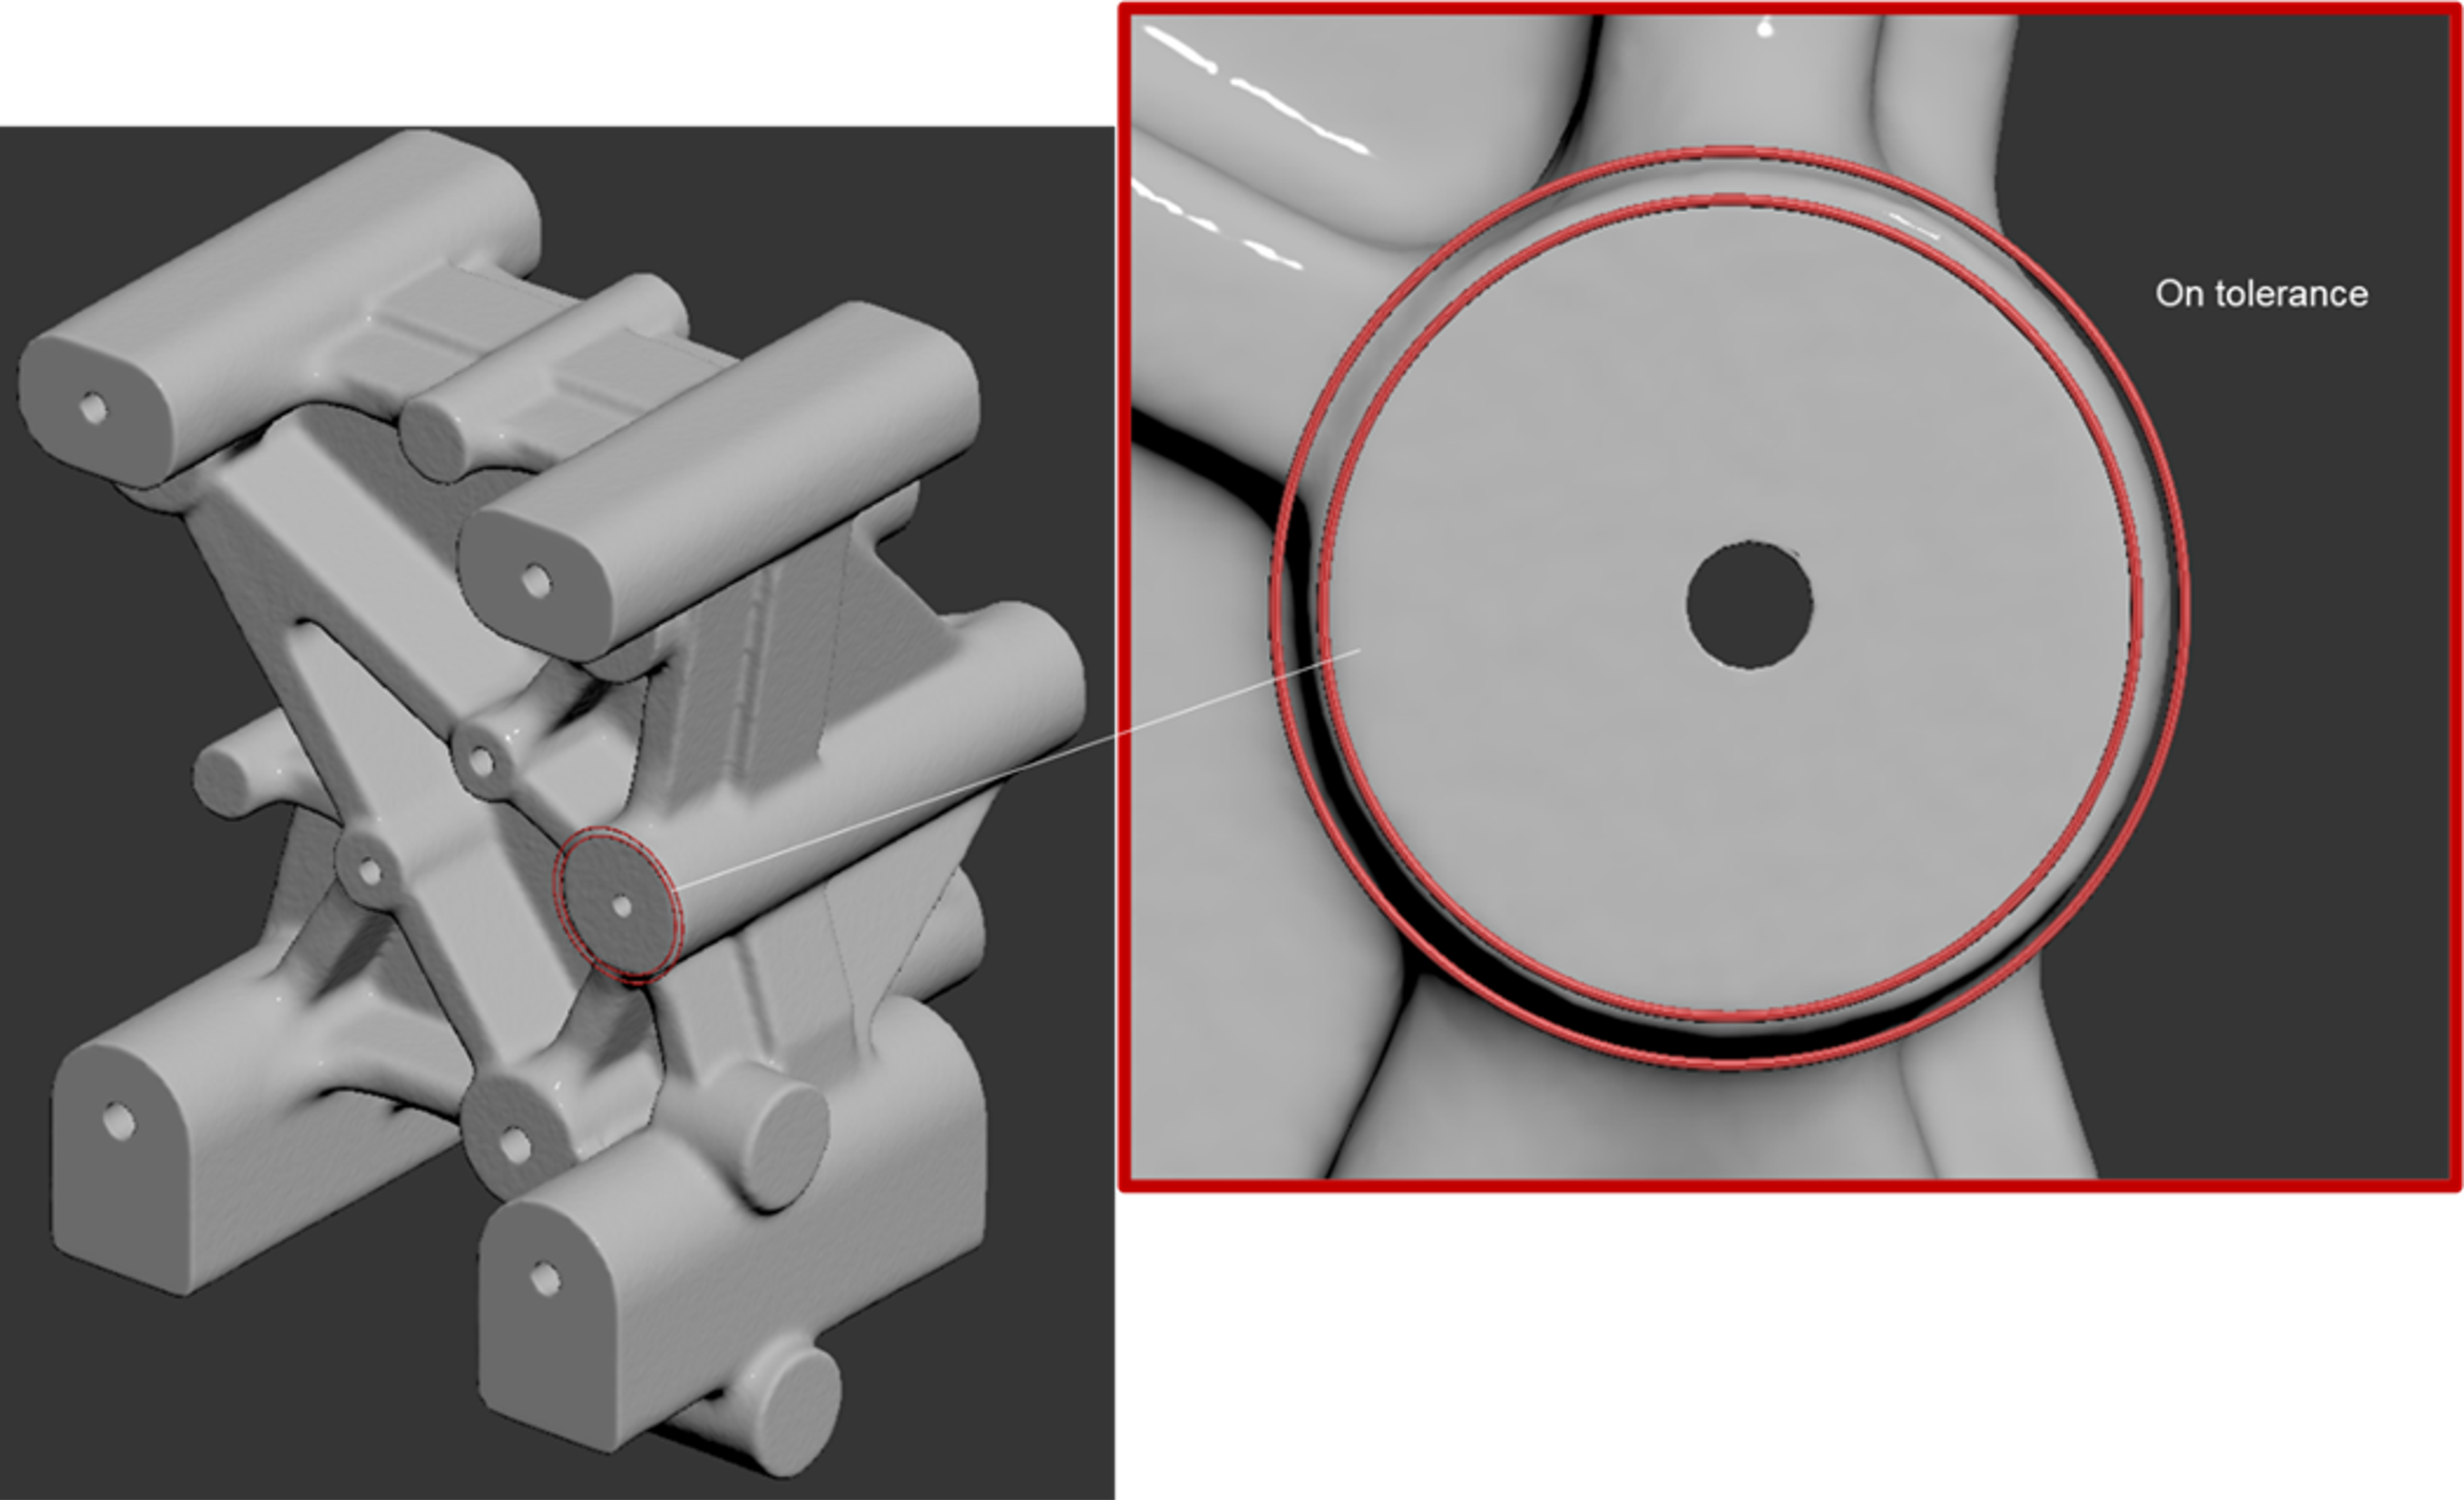
Abbildung 7: Beispiel Lauf an einer Kompressorbasis
Vielleicht ist Ihnen aufgefallen, dass es keine Tabelle für die Parallelität gibt. Der Grund: ISO 2768 Teil 2 setzt die Parallelität gleich dem Zahlenwert der Maßtoleranz oder der Ebenheits- beziehungsweise Geradheitstoleranz, je nachdem, welcher größer ist. Beide werden weiter oben in diesem Artikel behandelt.
Passungen für eine H7-Bohrung
Im System Einheitsbohrung (H) ist die Bohrung das feste Maß, und Sie wählen die Welle. Werte für Ø 18 bis 30 mm; die Bohrung H7 ist 0 bis +21 µm.
Welche Passung wählen Sie?
| Passung | Art | Typische Verwendung |
|---|---|---|
| H7/g6, H7/h6 | Spielpassung | Gleit- und Führungsteile, lose Stifte |
| H7/k6, H7/n6 | Übergangspassung | Genau ausgerichtet, mit leichtem Druck zu fügen |
| H7/p6 | Presspassung | Fest und genau positioniert, nicht zur Drehmomentübertragung |
Hinweis: Eine Passung funktioniert nur, wenn Bohrung und Welle in der Zeichnung ein H7 beziehungsweise x6 tragen. „Ø25 Passmaß“ ohne Toleranz bedeutet ISO 2768.
Rauheit: Ra, Rz und die N-Klassen
Ra ist der arithmetische Mittenrauwert, Rz die gemittelte Rautiefe. Eine exakte Umrechnung gibt es nicht. Die N-Klassen aus ISO 1302:1992 ordnen festen Ra-Werten eine Klasse zu. Neuere Ausgaben (ISO 1302:2002, heute ISO 21920-1) verwenden sie nicht mehr; tragen Sie daher vorzugsweise den Ra-Wert in die Zeichnung ein. Wählen Sie einen Ra-Wert in µm:
N-Klassen
| Ra (µm) | N-Klasse |
|---|---|
| 12,5 | N10 |
| 6,3 | N9 |
| 3,2 | N8 |
| 1,6 | N7 |
| 0,8 | N6 |
| 0,4 | N5 |
| 0,2 | N4 |
Schreiben Sie eine enge Rauheit nur dort vor, wo die Funktion sie verlangt: Jede feinere Stufe ist ein zusätzlicher Arbeitsgang.
Fazit und nächste Schritte
ISO 2768 deckt einige der in der Industrie verwendeten Toleranz- und Geometriemerkmale ab und ist ein guter Ausgangspunkt. Es gibt jedoch weitere Normen, die in die geometrische Produktspezifikation (GD&T) übergehen; deren Symbole zeigt Tabelle 8.
Mehrere Unternehmen haben eine Methode namens Model Based Definition (MBD) eingeführt. Ziel ist eine bessere Zusammenarbeit, indem alle GD&T-, Toleranz- und Bezugsangaben im 3D-Modell statt in der 2D-Zeichnung stehen. Theoretisch ist das möglich, weil manche CAD-Software diese Symbole und Werte als parametrische Information führen kann. Es wäre sinnvoll, 2D-Zeichnungen als Standard durch 3D-Modelle zu ersetzen, ob und wann das geschieht, bleibt abzuwarten. Die Technik entwickelt sich ständig weiter.
Tabelle 8: GD&T-Begriffe
| Art der Prüfung | Geometrisches Merkmal | Symbol |
| Form | Geradheit | ⏤ |
| Form | Ebenheit | ⏥ |
| Form | Rundheit | ○ |
| Form | Zylinderform | ⌭ |
| Profil | Linienform | ⌒ |
| Profil | Flächenform | ⌓ |
| Richtung | Rechtwinkligkeit | ⟂ |
| Richtung | Neigung | ∠ |
| Richtung | Parallelität | ∥ |
| Ort | Symmetrie | ⌯ |
| Ort | Position | ⌖ |
| Ort | Koaxialität | ◎ |
| Lauf | Lauf | ↗ |
| Lauf | Gesamtlauf | ⌰ |
Wann sind detaillierte 2D-Zeichnungen im PDF-Format erforderlich?
ISO 2768 bietet eine solide Grundlage für allgemeine Toleranzen, aber es gibt Situationen, in denen zusätzliche Spezifikationen erforderlich sind. Kunden stellen oft detaillierte 2D-Zeichnungen im PDF-Format zur Verfügung, in denen genaue Toleranzen und Oberflächenbeschaffenheiten definiert sind. Dies ist besonders in den folgenden Fällen wichtig:
- Kritische Abmessungen und hohe Präzision
- Oberflächenrauhigkeit für sichtbare Teile
- Materialien und Oberflächenbehandlungen
- Spezifische Passungstoleranzen (wie H7/g6)
- Geometrische Toleranzen (GD&T)
- Löcher und Gewinde bohren
- Fasen und Radien für funktionelle oder ästhetische Details
- Anleitungen zum Schweißen und zur Montage
Durch die Bereitstellung detaillierter Zeichnungen können Sie spezifische Anforderungen klar definieren, damit die Teile die funktionalen und ästhetischen Anforderungen Ihres Designs erfüllen.
Vorteile der ISO 2768-Toleranzen für Ihr Projekt
Die Arbeit nach ISO 2768 ermöglicht es uns, kosteneffizient zu produzieren, ohne Kompromisse bei der Qualität einzugehen. Einige der Vorteile der Anwendung dieser Norm sind:
- Kosteneffizienz: Weniger kritische Abmessungen erfordern weniger Kontrollen, was die Produktionsgeschwindigkeit erhöht und die Kosten senkt.
- Konsistenz und Zuverlässigkeit: Standardtoleranzen sorgen für eine einheitliche Qualität, was besonders bei größeren Mengen oder komplexen Projekten wichtig ist.
- Effizienter Produktionsprozess: Da weniger Inspektionen bei unkritischen Abmessungen durchgeführt werden müssen, wird die Produktion effizienter, was die Fehlerquote minimiert.
Haben Sie besondere Anforderungen?
Hat Ihr Projekt besondere Toleranzen oder benötigen Ihre Teile eine höhere Präzision als die ISO 2768 bietet? Nehmen Sie Kontakt mit uns auf. Wir denken gerne mit Ihnen darüber nach, wie Sie Ihre 2D-Zeichnungen optimal vorbereiten können, so dass wir gemeinsam die gewünschte Qualität und Genauigkeit erreichen können.
Häufig gestellte Fragen
Alles, was Sie über ISO 2768 wissen möchten.
Was ist der Unterschied zwischen ISO 2768-m und -f?
Klasse f ist enger. Bis 120 mm ist die Abweichung halb so groß wie bei Klasse m, zum Beispiel ±0,1 gegenüber ±0,2 mm zwischen 6 und 30 mm; darüber ist f relativ noch enger. Nur bei Rundungen und Fasen sind f und m gleich.
Muss ich ISO 2768 in die Zeichnung schreiben?
Ja, tragen Sie Norm und Klasse in das Schriftfeld ein, zum Beispiel „ISO 2768-m“.
Was ist H7?
Eine Toleranzklasse für eine Bohrung. H bedeutet, dass die untere Grenze auf dem Nennmaß liegt; 7 ist der Toleranzgrad, die Breite des Toleranzfelds.
Machen enge Toleranzen ein Teil teurer?
Ja. Engere Maße erfordern zusätzliche Arbeitsgänge, Messaufwand und manchmal eine andere Maschine. Setzen Sie sie nur dort ein, wo das Teil sie braucht.
- ISO 9001-zertifiziert
- Angebot in 2 Arbeitstagen
- Lieferung in 10 bis 20 Arbeitstagen
- Von 1 bis 1.000 Stück